
 Bahasa indonesia


Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 05-09-2026 Asal:Situs


Inspeksi yang tidak memadai selama produksi menimbulkan risiko operasional yang parah. Jalur perakitan mati secara tidak terduga ketika suku cadang tidak dapat dipasang. Penarikan kembali produk merusak reputasi merek secara permanen. Kegagalan integritas struktural menyebabkan dampak hilir yang sangat buruk. Kita tahu bahwa mengevaluasi produksi bervolume tinggi memerlukan pertimbangan lebih dari sekadar harga satuan. Anda harus secara ketat memverifikasi metodologi kendali mutu pemasok. Perkakas akan rusak secara bertahap selama jutaan siklus. Batch material sedikit berbeda dari satu koil ke koil lainnya. Tonase pers berfluktuasi selama produksi berlangsung lama. Panduan ini memperkenalkan kerangka kerja definitif untuk memeriksa dan memvalidasi komponen stempel logam khusus. Anda akan belajar bagaimana memastikan mereka memenuhi spesifikasi teknik yang ketat secara konsisten. Kami mencakup semuanya mulai dari penyiapan awal hingga pemeriksaan kualitas keluar. Dengan memahami proses ini, Anda dapat mengamankan rantai pasokan yang andal.
Pemeriksaan menyeluruh terhadap komponen stamping lembaran logam khusus memerlukan pendekatan multi-tahap: Inspeksi Artikel Pertama (FAI), Kontrol Kualitas Dalam Proses (IPQC), dan Inspeksi Akhir.
Inspeksi dimensi stamping tingkat lanjut bergantung pada perpaduan sistem optik otomatis, CMM (Mesin Pengukur Koordinat), dan kepatuhan GD&T yang ketat.
Komponen kompleks, seperti bagian gambar lembaran logam, memerlukan pengujian non-destruktif khusus untuk memverifikasi ketebalan material dan mendeteksi retakan mikro yang tersembunyi.
Mitra manufaktur yang kredibel akan memberikan data kepatuhan yang transparan, termasuk dokumentasi PPAP (Proses Persetujuan Bagian Produksi) dan laporan CPK (Indeks Kemampuan Proses).
Memahami kerangka masalah sangat penting bagi manufaktur modern. Variasi dalam keausan perkakas terjadi secara bertahap selama jangka panjang. Kumpulan material yang berbeda menunjukkan sedikit ketidakkonsistenan ketebalan. Fluktuasi tonase tekan juga mempengaruhi geometri bagian. Faktor-faktor ini menimbulkan penyimpangan mikroskopis. Kesalahan kecil bertambah dengan cepat selama perakitan akhir. Hal ini menimbulkan kesulitan besar bagi para insinyur produksi. Komponen yang rusak mudah membuat jalur perakitan otomatis macet. Anda memerlukan suku cadang yang sangat andal untuk mempertahankan kecepatan produksi.
Kita harus menentukan kriteria keberhasilan yang jelas sejak awal. Apa arti sebenarnya dari 'kualitas' dalam konteks ini? Ini berarti pengulangan yang ketat pada proses bervolume tinggi. Kami mengharapkan kepatuhan penuh terhadap Dimensi dan Toleransi Geometris (GD&T). Anda harus meminta pengiriman tanpa cacat setiap saat. Untuk mencapai kualitas stempel khusus memerlukan pengawasan yang cermat. Produsen harus memprioritaskan kerangka pengukuran yang kuat.
Mitigasi risiko mencegah kegagalan hilir yang mahal. Inspeksi proaktif mendeteksi penyimpangan dimensi lebih awal. Pemeriksaan sampel saja memberikan terlalu banyak ruang untuk kesalahan. Anda harus bermitra dengan pemasok yang memanfaatkan otomatisasi kualitas canggih. Proses QA yang kuat mencegah komponen buruk keluar dari pabrik. Ini menghemat banyak waktu dan sumber daya nantinya. Berinvestasi dalam inspeksi yang ketat selalu menghasilkan keandalan operasional yang lebih baik.
Memilih pemasok hanya berdasarkan harga per potong tanpa meninjau laboratorium QA mereka.
Gagal menentukan persyaratan GD&T dengan jelas pada gambar CAD awal.
Menerima laporan inspeksi umum, bukan data khusus bagian.
Pemeriksaan komponen logam yang terbentuk melibatkan tahapan prosedur yang ketat. Anda tidak dapat mengandalkan satu pemeriksaan terakhir. Kualitas memerlukan validasi berkelanjutan di seluruh produksi. Kami membaginya menjadi tiga fase kritis.
Anda harus memverifikasi produksi awal yang dijalankan dengan cermat. Insinyur kualitas membandingkan karya pertama secara langsung dengan model CAD. Mereka memeriksa semua dimensi berdasarkan gambar teknik resmi. Langkah ini menetapkan dasar keakuratan alat. Anda harus menyelesaikan FAI sebelum produksi massal dimulai. Kami menganggap ini sebagai tahap validasi yang paling penting. Untuk bagian stamping lembaran logam khusus apa pun , artikel pertama membuktikan kemampuan sebenarnya dari alat tersebut. Ini memastikan jarak bebas cetakan dan sudut tikungan sempurna.
Proses produksi memerlukan pemantauan terus-menerus untuk menjaga toleransi. Pabrikan menerapkan Kontrol Proses Statistik (SPC) selama pengoperasian. Ini melacak variasi dimensi secara real time. Kami merekomendasikan interval pengambilan sampel yang sering. Operator melakukan pemeriksaan setiap jam langsung pada mesin cetak. Mereka juga melakukan pemeriksaan pergantian shift wajib. Frekuensi ini mendeteksi keausan alat secara dini. Anda dapat segera berhenti memproduksi komponen yang buruk. Insinyur menyesuaikan perkakas sebelum penyimpangan melebihi batas yang dapat diterima.
Fase terakhir bertindak sebagai jaring pengaman akhir. Proyek berisiko tinggi sering kali memerlukan pemeriksaan visual 100%. Banyak fasilitas modern menggunakan penyortiran otomatis untuk dimensi kritis. Sistem penglihatan memindai bagian-bagian saat keluar dari jalur. Inspektur melakukan verifikasi akhir terhadap penyelesaian permukaan. Mereka memeriksa deburring yang tepat pada semua tepi yang tajam. Integritas kemasan juga sama pentingnya. Pengemasan yang baik mencegah kerusakan transit sebelum pengiriman.
Manufaktur modern menuntut alat pengukuran yang presisi. Anda tidak bisa hanya mengandalkan kaliper atau mikrometer manual. yang akurat Inspeksi dimensi stamping memanfaatkan teknologi canggih. Hal ini memastikan kepatuhan di jutaan unit yang diproduksi.
Mesin Pengukur Koordinat (CMM) menangani geometri 3D yang kompleks dengan mudah. Mereka menyelidiki bagian tersebut secara fisik untuk memverifikasi koordinat spasial. Ini memberikan data dimensi yang sangat akurat. Inspeksi optik otomatis menawarkan alat pengukuran canggih lainnya. Pemindaian laser 3D memungkinkan pengukuran non-kontak berkecepatan tinggi. Sistem ini menangkap jutaan titik data dengan sangat cepat. Mereka membandingkan bagian fisik langsung dengan file CAD asli. Laporan yang dipetakan warna langsung menyoroti setiap penyimpangan kecil.
Pemeriksaan visual dan sentuhan tetap penting di lantai pabrik. Operator mencari cacat stamping yang umum setiap hari. Mereka memeriksa gerinda tajam di sepanjang tepi yang dicukur. Luka dan goresan menunjukkan adanya masalah pelumasan di dalam cetakan. Penyimpangan springback memerlukan penyesuaian alat segera. Baja berkekuatan tinggi sangat rentan terhadap pegas. Pengukuran Go/No-Go memungkinkan verifikasi lubang dan ulir dengan cepat. Pekerja menggunakan pengukur khusus ini untuk penyortiran bervolume tinggi dan cepat.
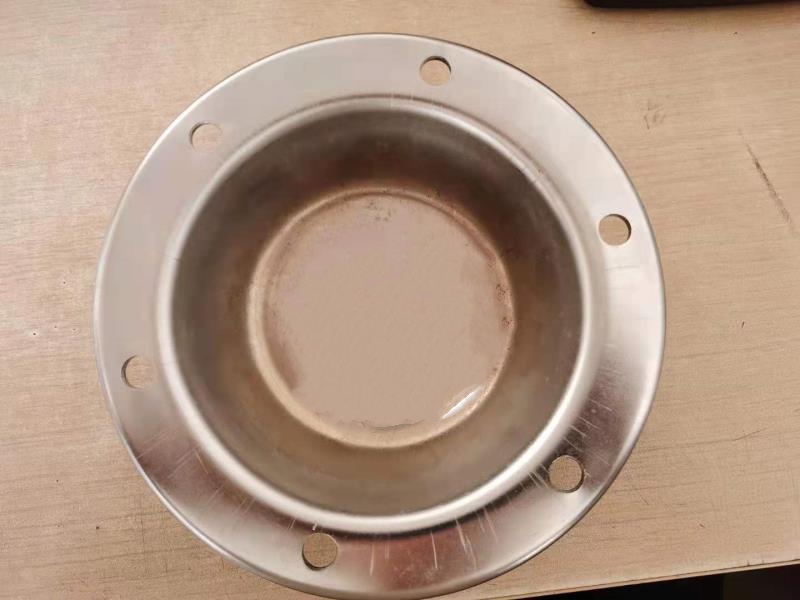
Gambar dalam meregangkan logam secara signifikan selama pembentukan. Memeriksa bagian gambar lembaran logam memerlukan teknik unik. Teknisi harus mengukur penipisan material dengan hati-hati. Mereka mengidentifikasi konsentrasi tekanan di area sudut yang dalam. Mata telanjang tidak dapat melihat setiap kompromi struktural. Pengujian penetran pewarna menunjukkan robekan permukaan mikroskopis secara efektif. Teknisi menerapkan pewarna berwarna. Itu merembes ke dalam celah yang tak terlihat. Pengujian ultrasonik mendeteksi retakan internal yang tersembunyi tanpa merusak bagian tersebut.
Sistem mutu bergantung pada kerangka kerja standar secara global. Kami menggunakan standar internasional untuk memastikan konsistensi. Anda harus memahami perbedaan antara sertifikasi industri ini.
Perbandingan Standar Mutu Manufaktur
Standar | Fokus Industri | Filsafat Inti | Persyaratan Inspeksi Kunci |
|---|---|---|---|
ISO 9001 | Manufaktur Umum | Konsistensi proses dan kepuasan pelanggan | Dokumentasi standar dan audit rutin |
IATF 16949 | Sektor Otomotif | Pencegahan cacat dan pengurangan variasi | Perencanaan Mutu Produk Tingkat Lanjut (APQP) & PPAP |
AS9100 | Luar angkasa | Ketertelusuran dan keamanan mutlak | Ketertelusuran material 100% dan kepatuhan FAI yang ketat |
Dokumentasi memberikan bukti nyata kepatuhan. Anda harus meminta dokumen Proses Persetujuan Bagian Produksi (PPAP). Pembeli biasanya menentukan PPAP level 1 hingga 5. Level 3 adalah yang paling umum untuk suku cadang baru. Laporan Uji Material (MTR) memverifikasi komposisi paduan yang tepat. Mereka membuktikan bahwa logam tersebut sesuai dengan persyaratan teknis Anda. Laporan FAI mengkonfirmasi keakuratan dimensi awal secara menyeluruh.
Bagaimana cara mitra yang dapat diandalkan menangani suku cadang yang tidak dapat ditoleransi? Kesalahan terkadang terjadi di fasilitas mana pun. Pemasok yang baik segera melakukan analisis akar masalah secara menyeluruh. Mereka menggunakan metode seperti kerangka pemecahan masalah 8D. Mereka menerapkan proses Tindakan Perbaikan dan Pencegahan (CAPA) dengan cepat. Insinyur melakukan penyesuaian alat yang diperlukan tanpa penundaan. Mereka berkomunikasi secara transparan selama proses penyelesaian. Hal ini membangun kepercayaan yang mendalam antara pembeli dan pemasok.
Anda harus memeriksa calon pemasok secara menyeluruh sebelum menandatangani kontrak. Gunakan pendekatan terstruktur untuk mengevaluasi fasilitas mereka. Departemen kualitas yang kuat menunjukkan produsen yang berkemampuan tinggi.
Apakah mereka memiliki laboratorium metrologi yang dikontrol iklimnya? (Fluktuasi suhu mempengaruhi dimensi logam.)
Apakah peralatan inspeksi mereka dikalibrasi secara teratur sesuai standar NIST (atau yang setara)?
Bisakah mereka mengintegrasikan perlengkapan inspeksi khusus untuk geometri kompleks bagian Anda?
Apakah mereka mempekerjakan insinyur berkualitas bersertifikat di setiap shift produksi?
Apakah log data SPC mereka tersedia untuk ditinjau pelanggan berdasarkan permintaan?
Pertimbangkan investasi awal pemasok dalam otomatisasi kualitas dengan hati-hati. Anda menginginkan mitra yang berfokus pada keandalan operasional. Harga per potong yang lebih murah sering kali menyembunyikan pengaturan kontrol kualitas yang buruk. Inspeksi yang kuat mencegah situasi line down yang mahal di kemudian hari. Fokus pada nilai besar dari jaminan pengulangan. Pemasok yang banyak berinvestasi pada pemindai 3D sangat peduli dengan presisi. Mereka akan mengetahui kesalahan sebelum mengirimkan palet.
Minta contoh laporan inspeksi dari proyek mereka sebelumnya.
Audit manual mutu fasilitas secara menyeluruh.
Mintalah dokumentasi prosedur CAPA standar mereka.
Jadwalkan tur lab metrologi virtual atau tatap muka.
Tinjau log kalibrasi peralatan mereka untuk memastikan kepatuhan.
Memeriksa komponen yang diberi stempel khusus bukan hanya langkah terakhir. Ini mewakili putaran berkelanjutan dari kontrol proses berbasis data. Anda memerlukan umpan balik yang konstan untuk menjaga toleransi yang ketat. Sistem visi otomatis dan CMM menyediakan data penting ini. Pengadaan yang andal bergantung sepenuhnya pada transparansi proses. Anda harus meminta metrik inspeksi yang dapat diverifikasi dari pemasok Anda. Kami sangat mendorong kolaborasi proaktif di awal tahap desain. Kirimkan file CAD Anda untuk tinjauan kemampuan manufaktur yang komprehensif. Hubungi tim teknik QA hari ini. Diskusikan persyaratan toleransi spesifik Anda secara rinci. Membangun kerangka inspeksi yang kuat memastikan keberhasilan manufaktur jangka panjang.
J: Toleransi dimensi umum umumnya berkisar sekitar +/- 0,005 inci. Namun, hal ini sangat bervariasi berdasarkan desain bagiannya. Ketebalan material sangat mempengaruhi batasan tersebut. Logam yang lebih tebal biasanya memerlukan toleransi yang lebih longgar. Kompleksitas bagian juga menentukan presisi yang dapat dicapai. Toleransi yang ketat memerlukan perawatan alat yang sering dan pemeriksaan inline yang ketat.
J: Bagian yang dicap datar fokus terutama pada akurasi profil luar. Inspektur memverifikasi penempatan lubang dan kelurusan tepi. Bagian yang digambar memerlukan analisis yang jauh lebih intensif. Proses peregangan mengubah struktur material. Inspektur harus melakukan analisis ketebalan dinding secara menyeluruh. Mereka juga melakukan evaluasi risiko robekan menggunakan metode pengujian non-destruktif seperti penetran pewarna.
J: Anda harus meminta beberapa dokumen standar tahap pengambilan keputusan. Selalu minta Sertifikasi Material untuk memverifikasi paduannya. Minta Laporan FAI lengkap sebelum menyetujui produksi massal. Memerlukan log data SPC untuk memantau konsistensi produksi. Selain itu, mintalah sertifikat kepatuhan RoHS atau REACH jika berlaku untuk peraturan industri spesifik Anda.